HoReCa · Visión artificial · IoT
MBO Smart Buffet: visión artificial en el borde para medir qué se come y qué se tira en un buffet
En producción en un hotel · 5.033 imágenes de 23 cámaras
Ver caso de éxitoLaboratorios Microal es un laboratorio de ensayo acreditado que analiza muestras de alimentos, aguas y medioambiente. Ya tenía un LIMS comercial para registrar muestras y resultados, pero el trabajo en sí —qué está pendiente, quién lo hace, qué se ha preparado, qué controles de calidad exige cada método y si han pasado— vivía en hojas de papel y hojas de cálculo. El Sistema MICROAL cierra ese hueco.
 Next.js
 React
 TypeScript
 FastAPI
 Python
 PostgreSQL
Un laboratorio de ensayo tiene dos problemas de información muy distintos, y la mayoría de los LIMS solo resuelven el primero. El registro —una muestra entra, se le asignan determinaciones, salen resultados y se emite un informe— ya estaba cubierto. La ejecución, que es donde el laboratorio pasa el día, no, y el resultado de hacerla a mano era siempre el mismo, con la evidencia de la calidad viviendo fuera del sistema de registro.
Sin una definición única de «pendiente», los analistas repiten trabajo o se lo saltan.
Repartir el trabajo del día por línea, método y tarea, a mano y en papel.
No se puede leer hasta que el bote correcto está lleno con el volumen y el conservante que toca.
Un digestor tiene un número fijo de posiciones: 48 en la línea de Metales, 24 en otras, 10 en algunas de Agro. El fallo que describía el cliente, literal: un responsable monta una hoja de 38 posiciones y el técnico descubre en el poyete que el digestor solo admite 24.
Un laboratorio acreditado tiene que poder demostrarlo lote a lote, no afirmarlo.
Muchos parámetros no se leen de un equipo, se calculan a partir de otros y hay que aplicarles la corrección por dilución.
Nadie teclea una muestra. Un proceso programado las trae del LIMS con todos sus parámetros y mantiene al día matrices, clientes, parámetros, métodos y equipos.
Cada línea pendiente se agrupa por método y tarea y se asigna a los técnicos, en bloque o una a una, sin poder montar una hoja que no quepa en el equipo.
Una casilla por bote, con su volumen, los que quedan pendientes y las líneas que comparten el mismo bote físico. Se imprime y se exporta a Excel.
Un técnico, una tarea, un equipo, un conjunto de muestras y los controles de calidad que ese lote exige, cada uno con su posición y sus pesadas.
El responsable revisa, aprueba y transmite. Lo aprobado queda bloqueado; lo rechazado vuelve a la pantalla de asignación con la nota puesta.
El Sistema MICROAL no sustituye al LIMS del laboratorio. Se coloca a su lado y habla con él de forma continua, en los dos sentidos.
El patrón que recorre todo el sistema: una regla se define una sola vez, en el código, y todas las pantallas que la necesitan usan esa definición.
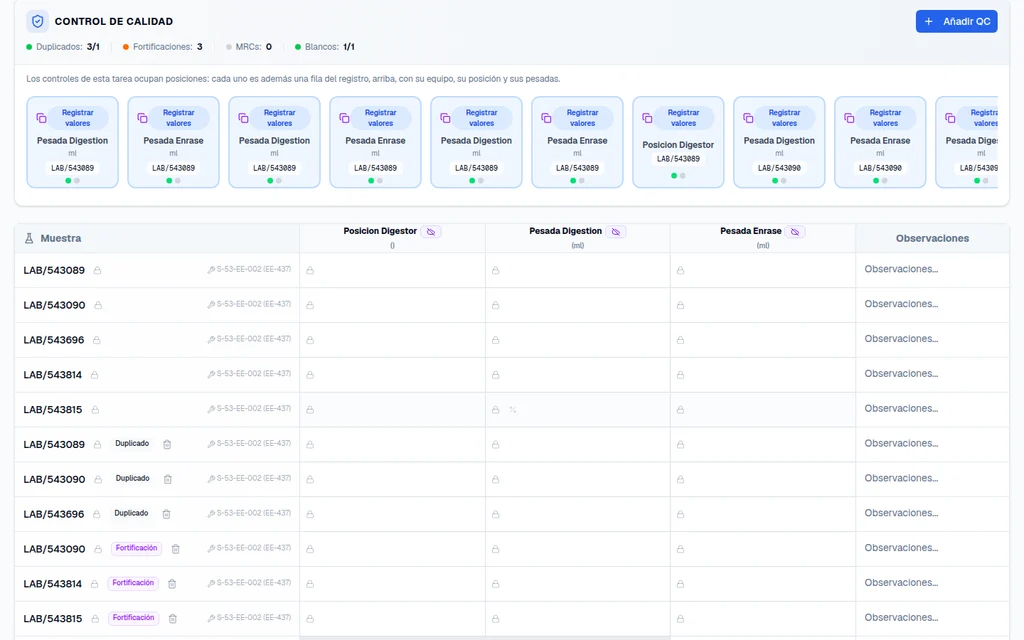
Cuando se introduce una lectura, el sistema busca la regla de QC activa para ese método-parámetro, aplica la comprobación que toca y escribe el resultado, la regla usada y un mensaje legible —por ejemplo «Recuperación 97,4% dentro de [80%-120%]». El analista no lo calcula y no puede olvidarse. Los límites de recuperación y de CV no son un número global: se guardan por método-parámetro y, en MRC y fortificaciones, por rango de concentración, porque una recuperación aceptable a nivel traza no lo es a concentración alta.
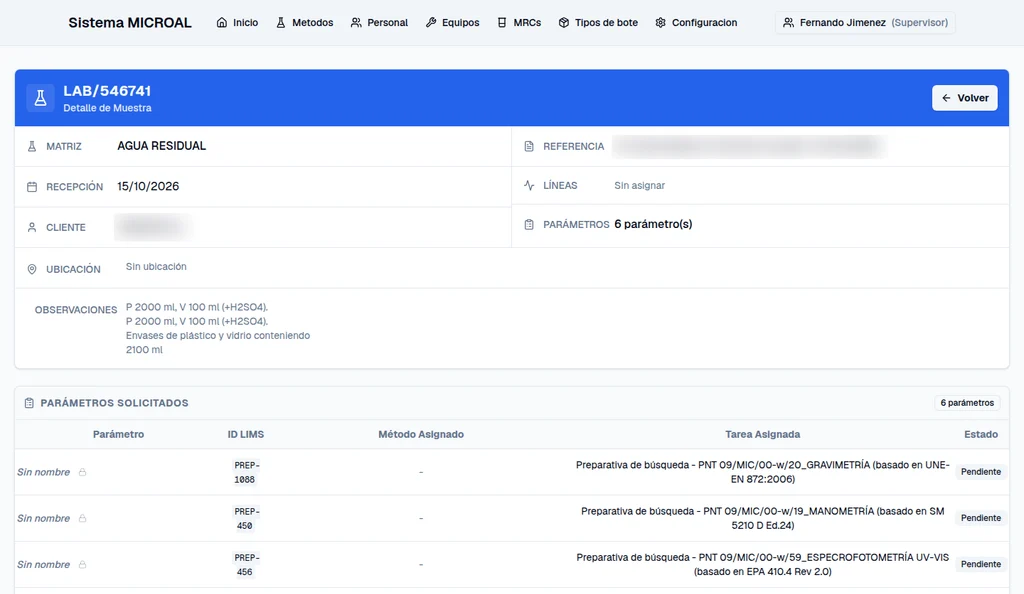
La convención del laboratorio es que un doble asterisco al final de una determinación significa «no acreditado». Pero la acreditación no es una propiedad del método: un método acreditado puede contener parámetros que no lo están, y al revés. El sistema guarda la marca por parámetro, tomada del LIMS, y la compone al mostrarla en vez de escribirla dentro del nombre, de forma que el parámetro conserva su identidad, sus fórmulas, sus controles y su histórico, y los filtros siguen comparando nombres limpios. Donde la marca todavía no se ha informado, se muestra: lo desconocido cae del lado prudente, porque un nombre limpio afirmaría una acreditación que el sistema no puede evidenciar.
Laboratorios Microal es un laboratorio de ensayo acreditado de Sevilla. Sus analistas procesan muestras de alimentos, aguas y medioambiente contra un catálogo de 601 métodos analíticos que cubren 3.524 parámetros, con 1.511 equipos, para 1.134 clientes.
El laboratorio ya tenía un LIMS comercial. Lo que no tenía era nada que gestionase el trabajo: qué muestras estaban pendientes, quién las estaba haciendo, qué botes se habían preparado, qué posición del digestor ocupaba cada muestra, qué controles de calidad exigía el método y si habían pasado. Esa capa vivía en hojas de trabajo en papel, en hojas de cálculo y en la memoria de quien llevaba cada línea.
El Sistema MICROAL cierra ese hueco. Recoge cada muestra del LIMS automáticamente, convierte los análisis pendientes en trabajo asignable, guía al técnico por la preparación y la lectura, impone el régimen de control de calidad que exige el método, aplica los cálculos y devuelve los resultados validados al LIMS sin que nadie vuelva a teclear un número.
Dos decisiones de ingeniería marcan la diferencia entre una sincronización fiable y una que no lo es.
La primera: la importación nunca borra trabajo pendiente. Un planteamiento anterior deducía que «si la muestra no está en la lista de pendientes del LIMS, el LIMS la ha cerrado». El equipo midió esa inferencia y resultó falsa, porque el endpoint devuelve lo que se recibió ese día, no lo que está pendiente. Ahora el trabajo se marca como resuelto, nunca se elimina.
La segunda: la ingesta es idempotente y corre bajo bloqueo, de modo que el proceso nocturno y un «sincronizar ahora» manual no pueden chocar ni importar dos veces lo mismo.
Lo que hace correcta —y no solo cómoda— la pantalla de asignación es que hay una única definición compartida de qué significa «queda por hacer». Una línea de lectura está viva solo si se cumplen las tres condiciones:
Esa definición vive en un único sitio del código y la comparten la pantalla de asignación, la rejilla de preparativa y el movimiento de «método madre». Antes estaba escrita dos veces y las dos copias habían divergido, que es como tres pantallas acaban discrepando sobre la misma muestra.
La asignación, además, se niega a crear trabajo que no se puede hacer: la comprobación de capacidad conoce cuántas posiciones tiene cada digestor y no deja montar una hoja que no vaya a caber en el poyete.
Un registro primario es el documento controlado de un lote de trabajo. Abrir uno enseña cuánto rigor metrológico carga el sistema: el analista y la fecha, el equipo elegido del catálogo con su número de serie y su número de posiciones, un recuento de muestras que incluye explícitamente los controles de calidad —porque un control ocupa una posición física igual que una muestra—, un campo de observaciones del responsable cuyo marcador de texto dice para qué es («justifique por escrito, p. ej., la aceptación de un registro con QC ausente o fallido») y el control de temperatura de digestión.
Ese último merece atención. Los límites de conformidad no son una banda fija: se calculan como 120 °C ± 2 con una corrección de +0,1903 tomada del certificado de calibración del termómetro concreto que se usa en el digestor concreto, lo que da 118,1903 – 122,1903 °C. El registro no se puede cerrar sin la temperatura, y la pantalla lo dice.
El estado del registro primario lo decide un evaluador que reduce sus controles enlazados a una de tres señales: todos pasados, al menos uno fallado de forma definitiva o incompleto. Un fallo definitivo pesa más que los hermanos incompletos; es la opción conservadora. Los registros cerrados en modo automático con controles que no cumplen las proporciones exigidas por el método generan una alerta de QC persistida que aparece en la pantalla de validación.
Y donde el responsable decide aceptar un registro de todas formas, el sistema no se lo impide: le exige escribir por qué, que es exactamente lo que va a pedir un auditor.
Cada registro primario lleva los equipos usados por número de serie, la posición que ocupó cada muestra, las pesadas, el analista, las marcas de tiempo y quién lo cerró y cuándo. Nada de eso es un formulario extra que rellenar: es el registro que el técnico ya estaba recorriendo.
Tres prácticas se ven por todo el repositorio:
La plataforma está en producción y en uso diario para la entrada de muestras, los catálogos de métodos y equipos, la preparativa y la asignación de trabajo. Los módulos de ejecución y control de calidad están desplegados y se adoptan línea a línea según el laboratorio va sacando cada una del papel.
El desarrollo continúa con cadencia semanal, con los cambios llegando a producción por una tubería de pull requests revisados y un camino de migración ensayado.
Capturas del entorno de integración, que ejecuta el mismo código sobre una copia reciente de los datos de producción. Los nombres de clientes y de técnicos están ocultos.
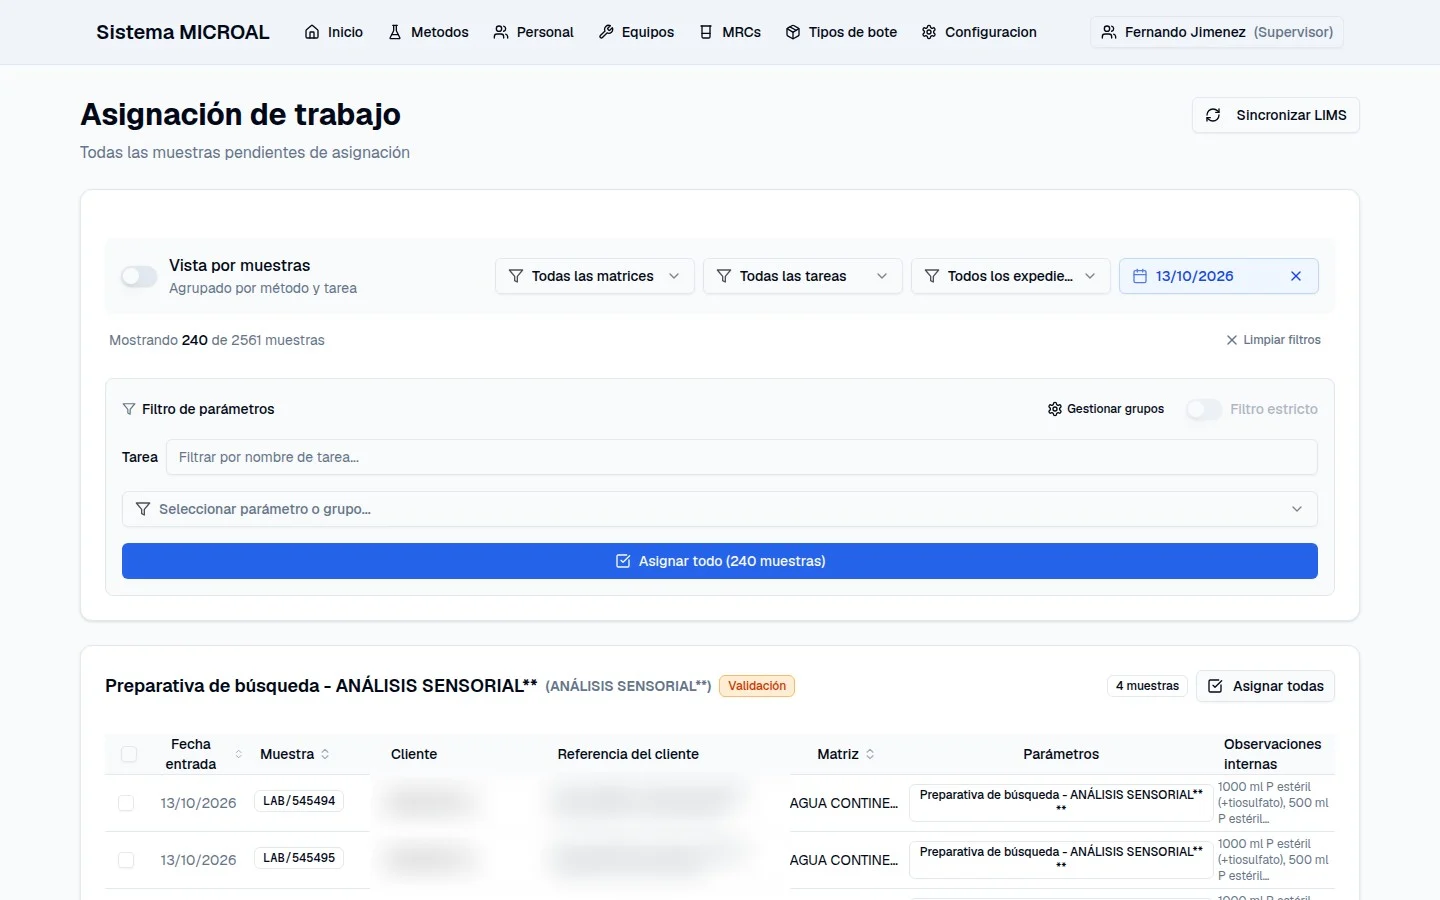
La pantalla en la que vive el responsable del laboratorio: todas las líneas pendientes, agrupadas por método y tarea, filtradas aquí a un solo día de recepción y asignadas a los técnicos en bloque o una a una.
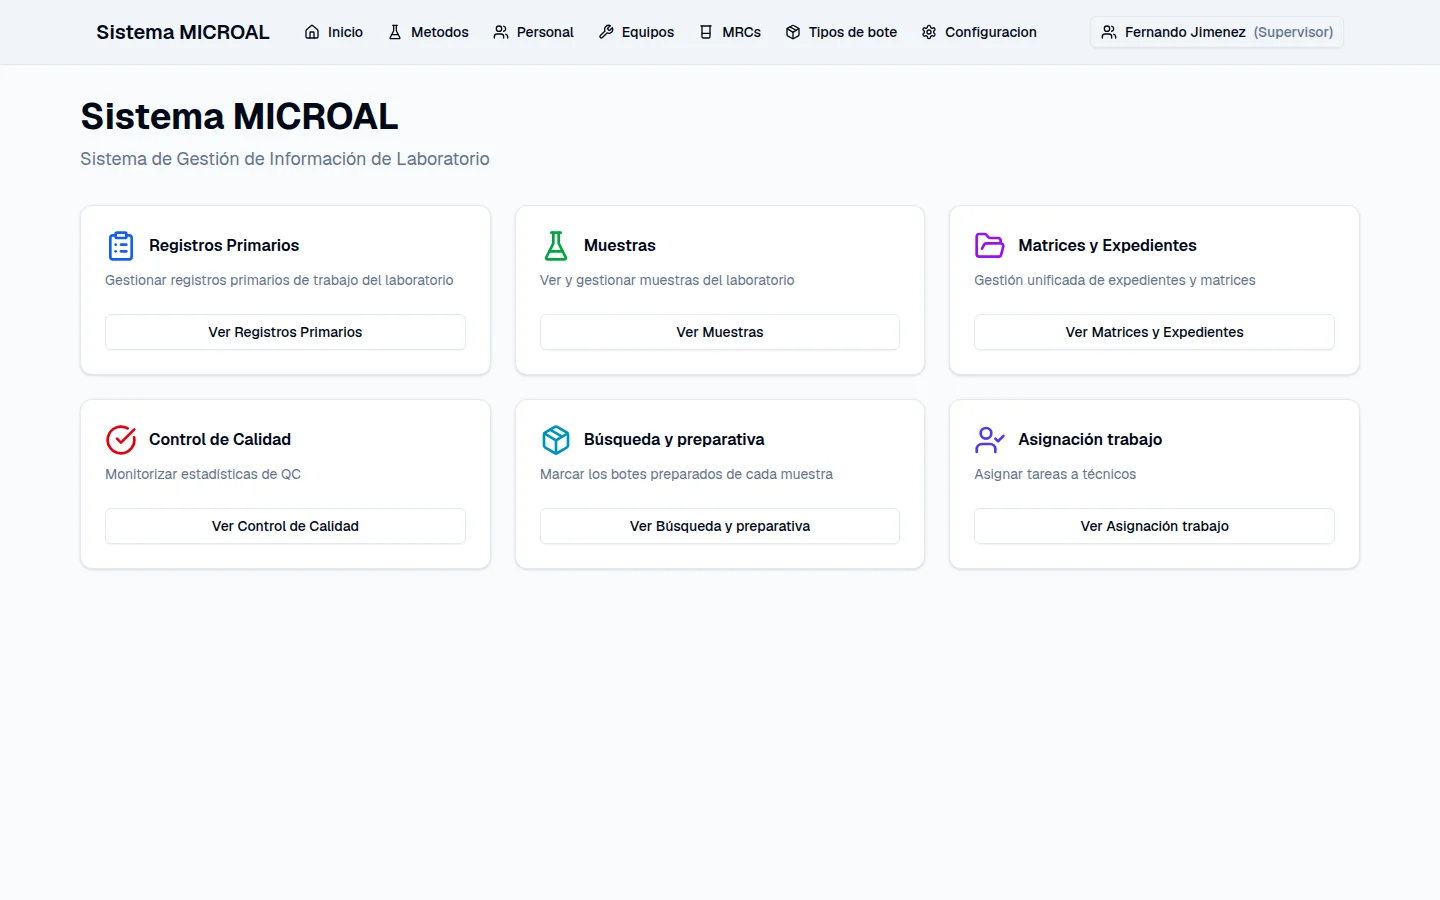
Registros primarios, muestras, matrices y expedientes, control de calidad, búsqueda y preparativa, y asignación de trabajo.
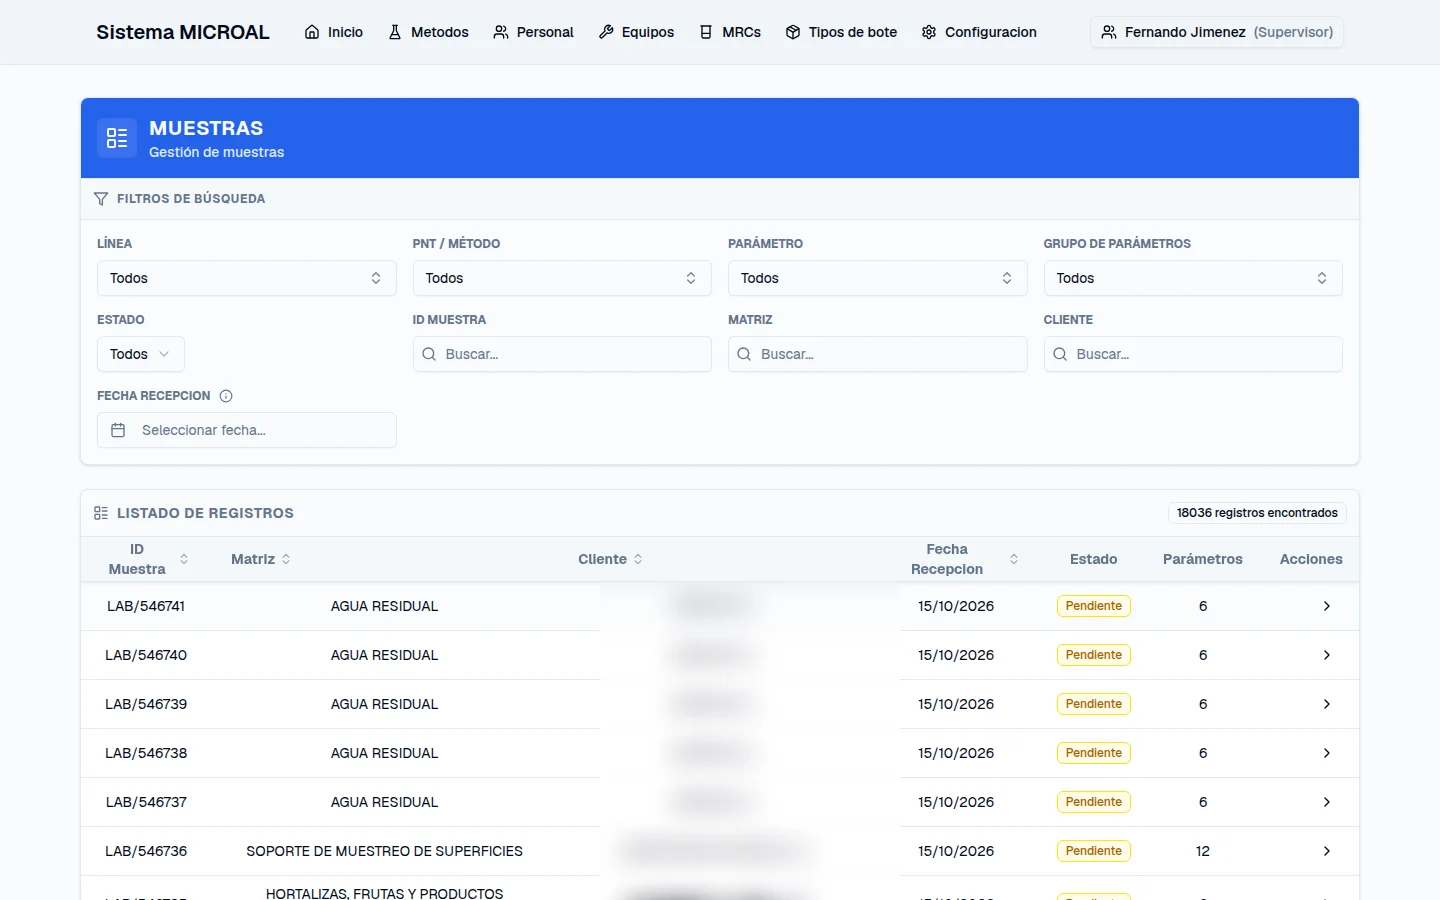
El catálogo real, con filtro por línea, método, parámetro, grupo de parámetros, estado, identificador, matriz, cliente y rango de fechas de recepción.
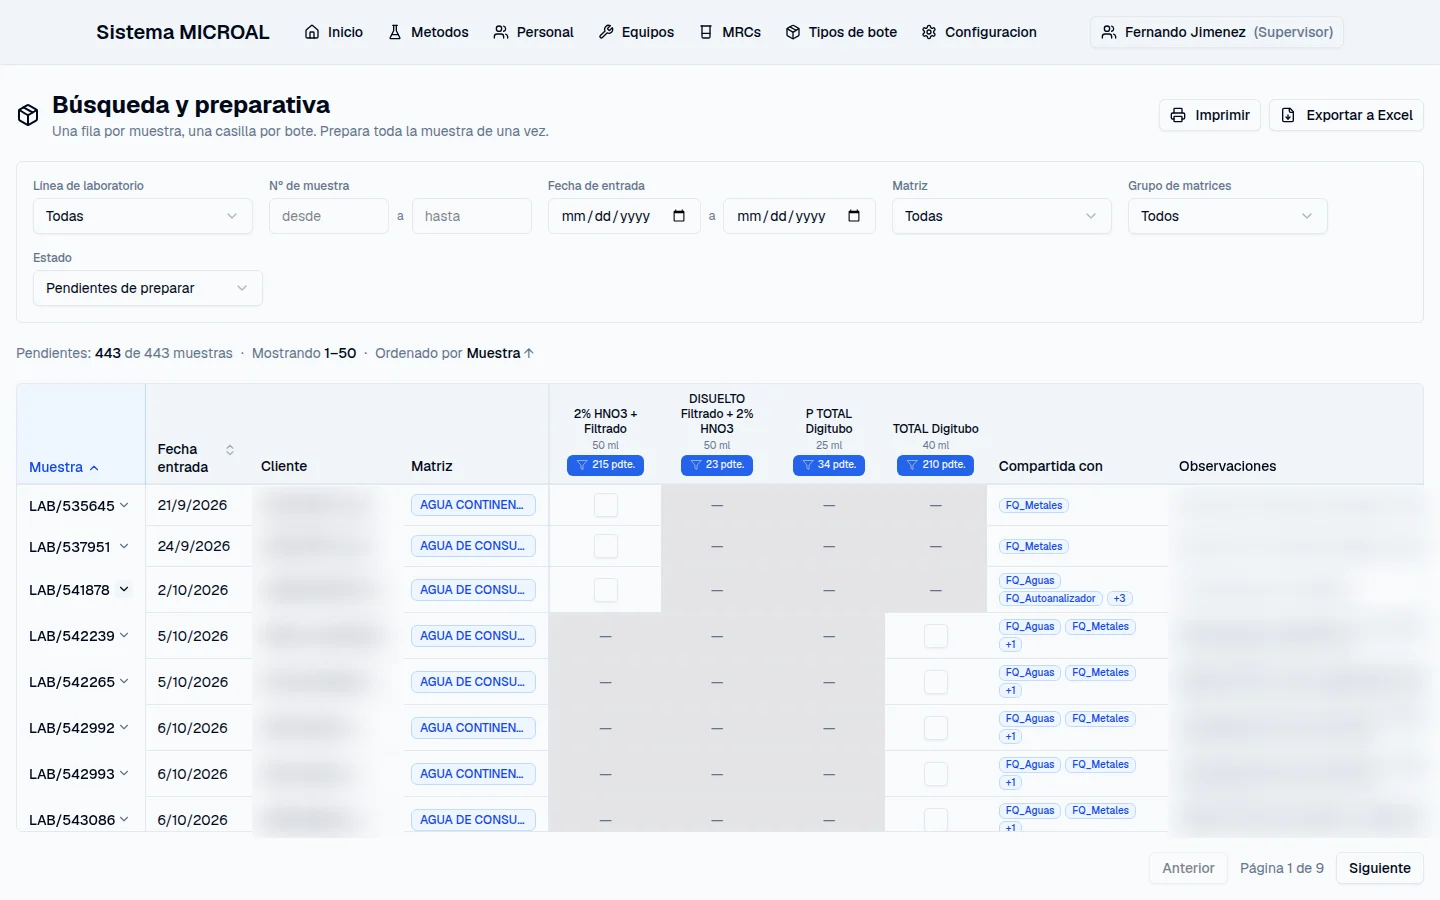
Una fila por muestra y una casilla por bote, con su volumen y los que quedan pendientes. La columna «Compartida con» indica qué líneas usan el mismo bote físico, para no preparar dos veces lo mismo.
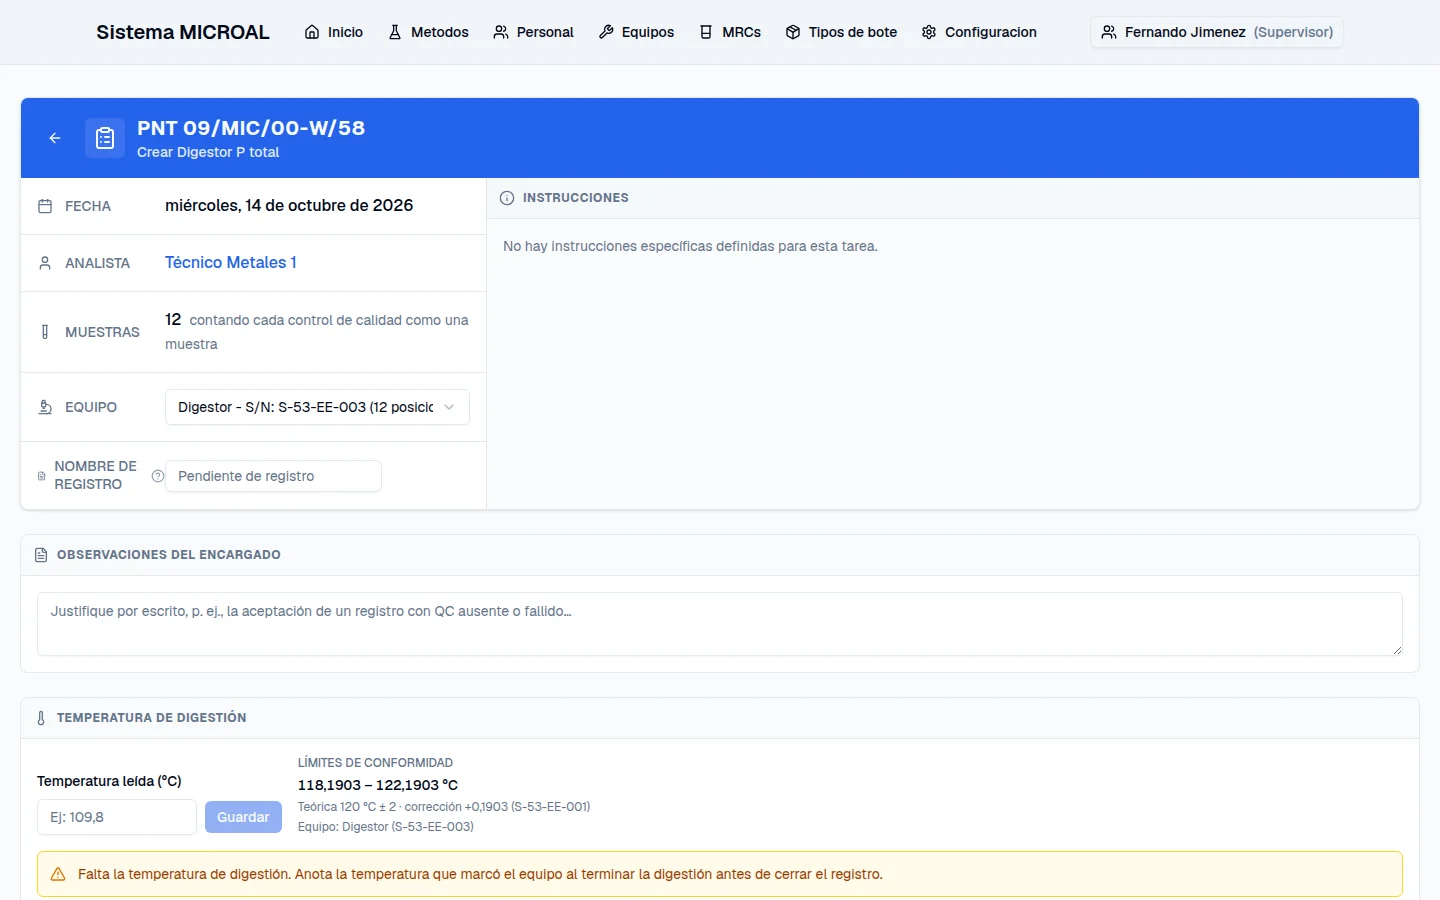
El documento controlado de un lote: analista, fecha, equipo con su número de serie y sus posiciones, el recuento de muestras contando cada control como una más, y la temperatura de digestión sin la cual el registro no se cierra.
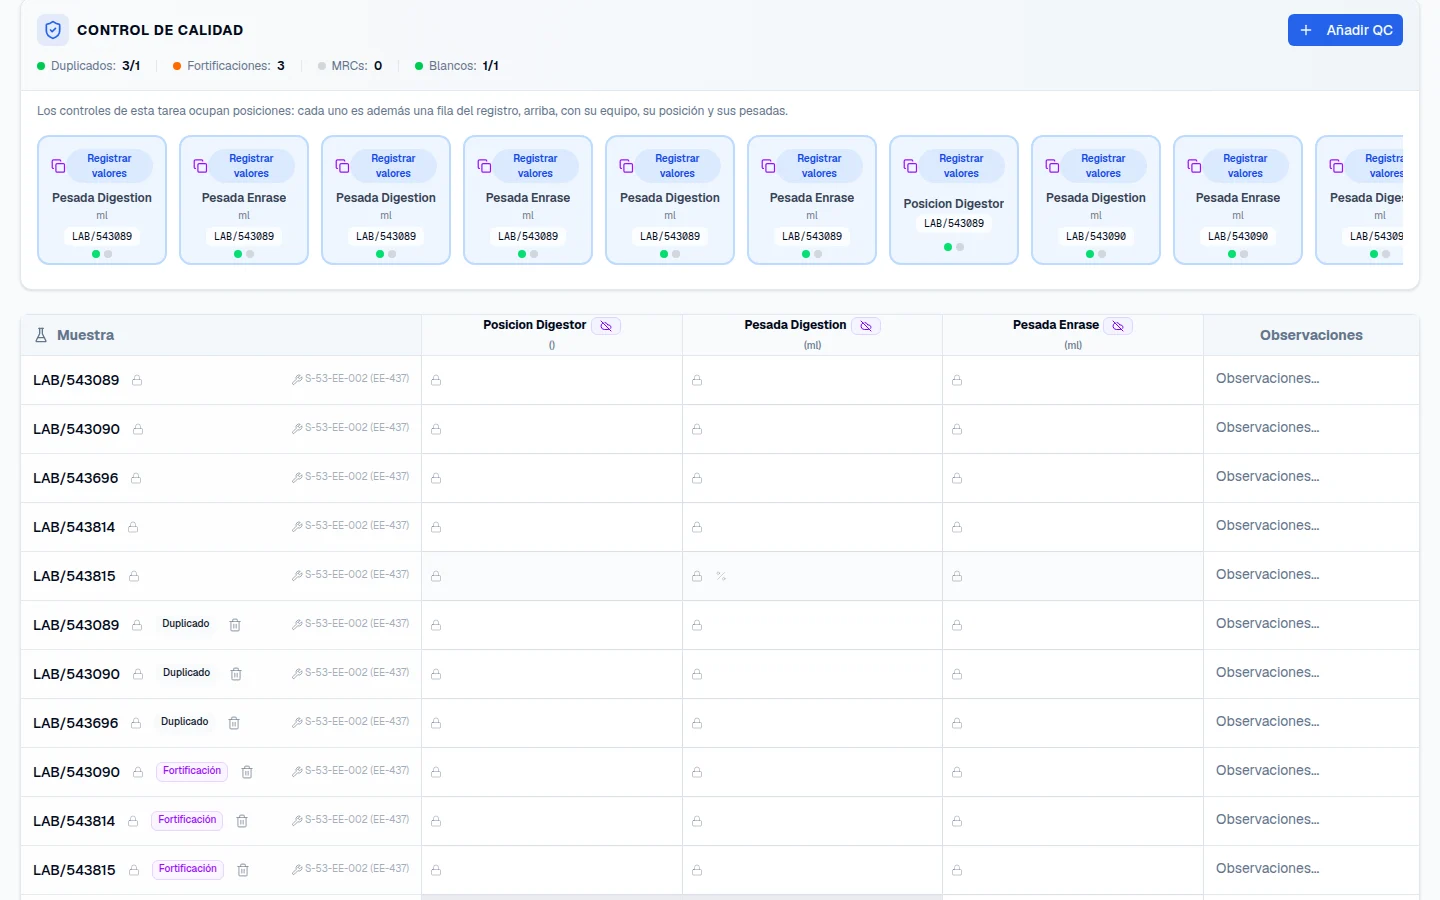
Contadores por tipo de control y una fila por muestra y por control, cada una con el equipo usado, la posición en el digestor y las pesadas. Un control ocupa una posición física igual que una muestra.
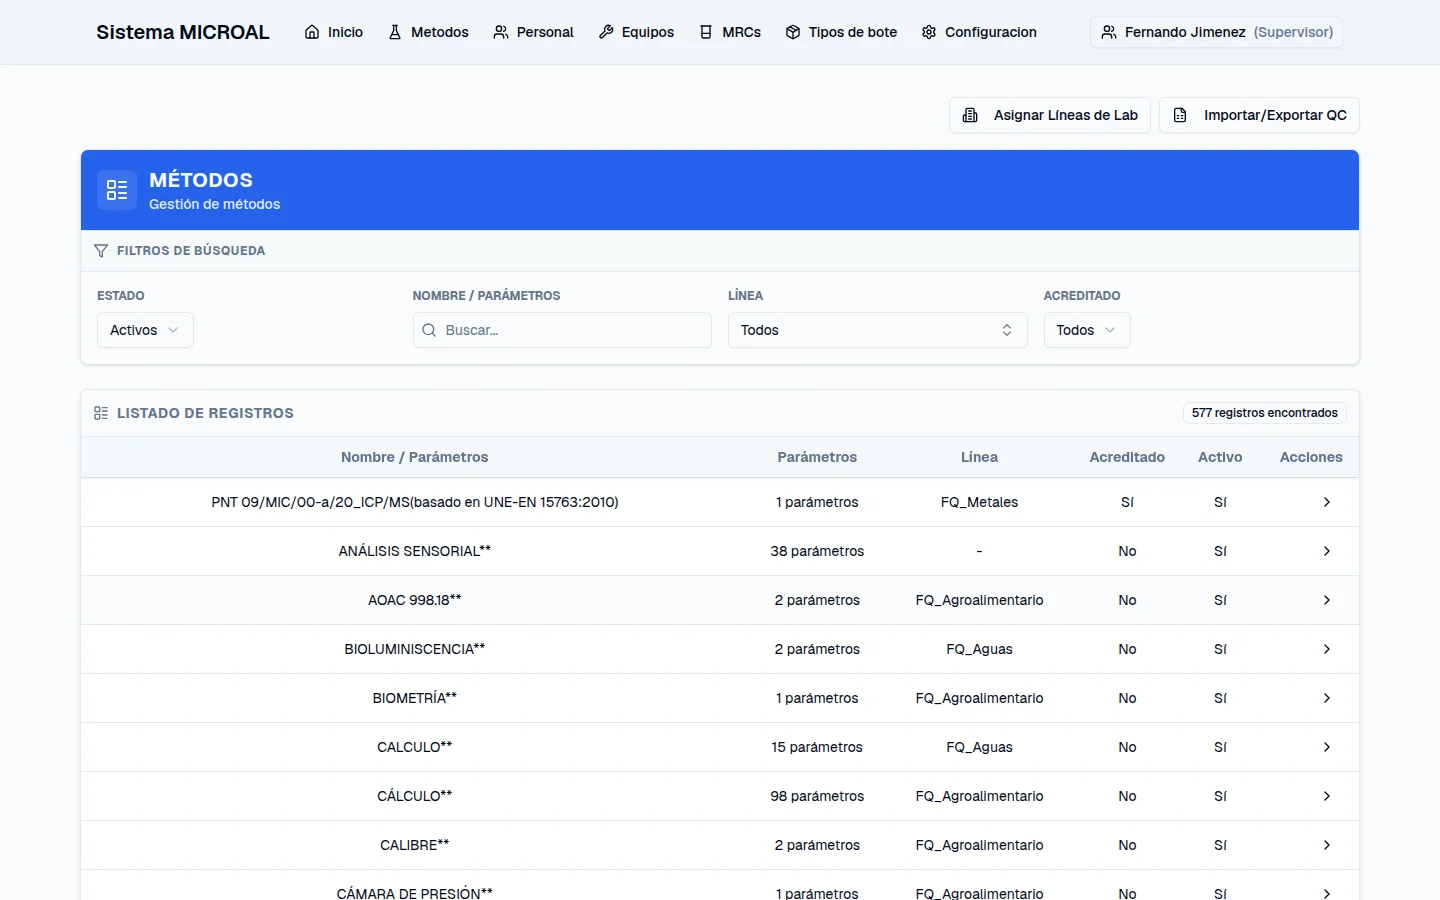
Cada método con sus parámetros, su línea de laboratorio y si está acreditado, filtrable por estado, línea y acreditación.
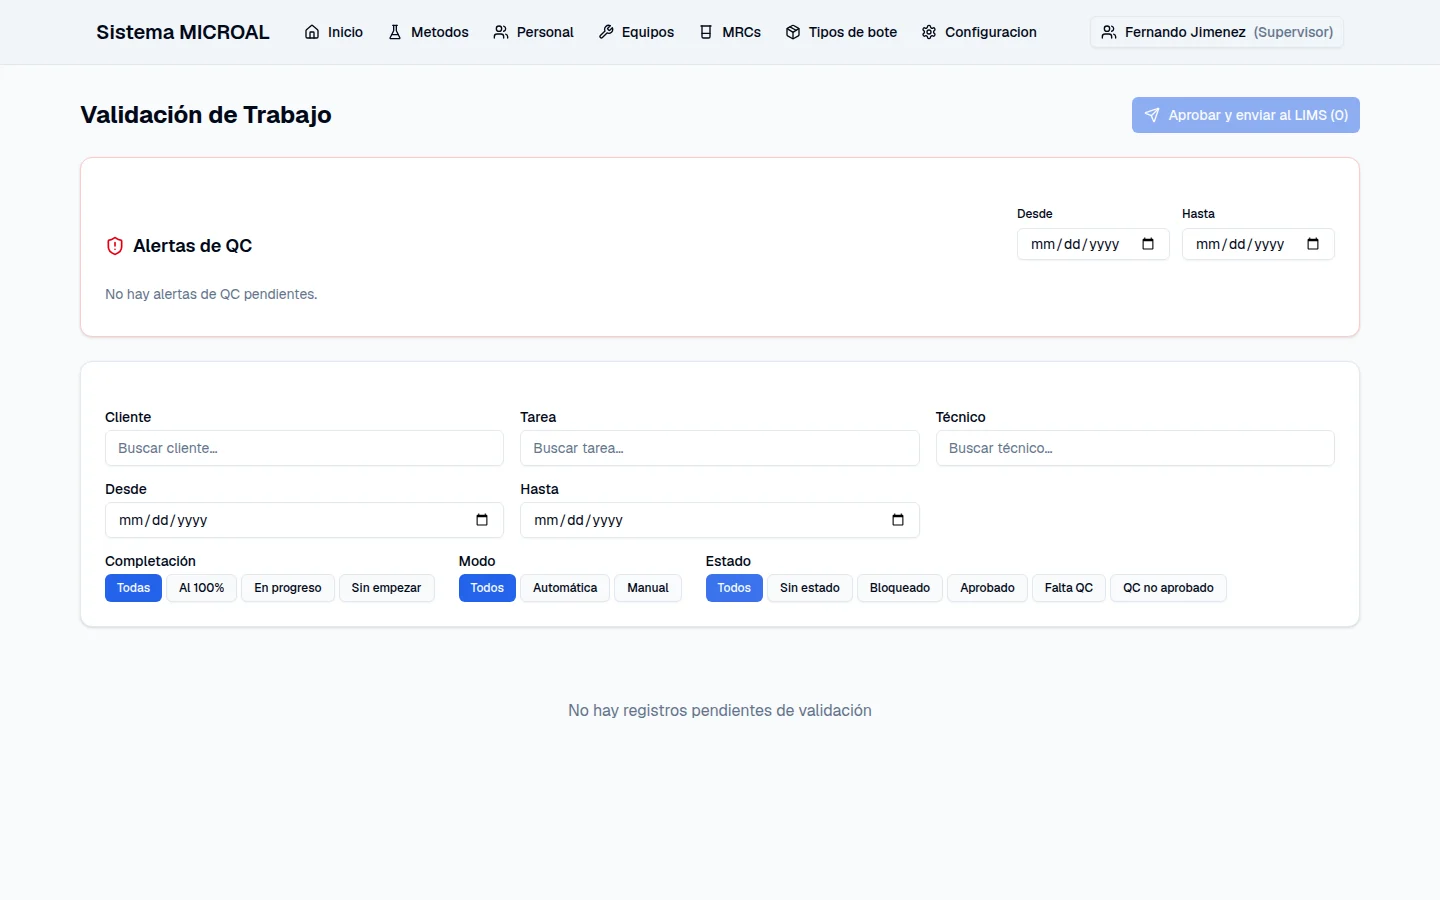
La revisión previa a devolver nada al LIMS, con las alertas de QC arriba y los filtros por cliente, tarea, técnico, completación, modo y estado.
Desarrollado y operado por DPI Systems, con despliegue revisado contra una copia de producción.
En producción en un hotel · 5.033 imágenes de 23 cámaras
Ver caso de éxito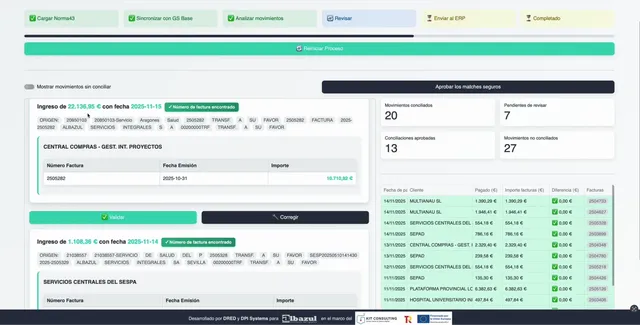
Hasta un 70 % menos de tiempo de procesamiento · listo en 8 semanas
Ver caso de éxito
Del análisis a la integración con el ERP en 6 semanas
Ver caso de éxitoConstruimos la capa que falta entre el software que ya tienes y lo que de verdad pasa en planta, en laboratorio o en oficina.