Control de calidad industrial automatizado: visión artificial, trazabilidad y decisiones fiables
El control de calidad industrial no consiste solo en separar piezas buenas y malas. Es un sistema para detectar una desviación antes de que se convierta en merma, reproceso, devolución, parada o reclamación. Cuando la inspección depende de observación repetitiva, registros manuales y datos que llegan al final del turno, la planta pierde tiempo de reacción y evidencia para encontrar la causa.
Te respondemos en menos de 24 h laborables
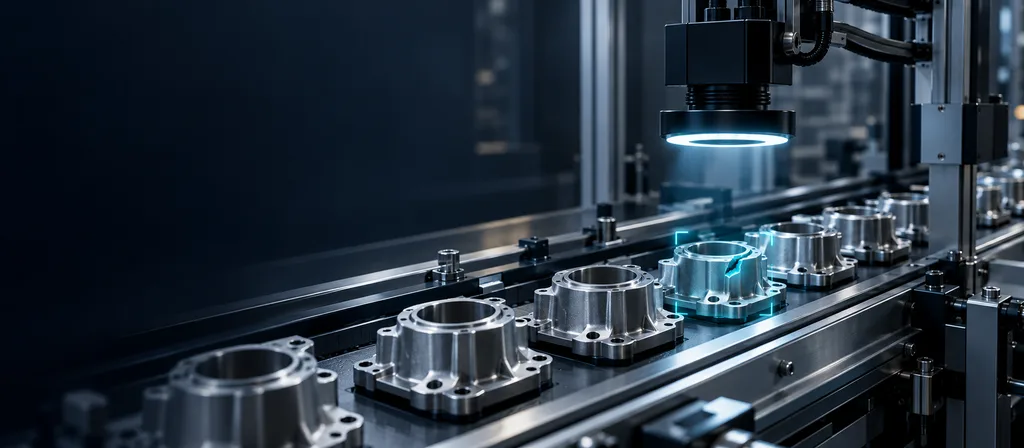
Control de calidad industrial automatizado: visión artificial, trazabilidad y decisiones fiables
La visión artificial, los sensores y la automatización pueden inspeccionar de forma consistente, registrar cada resultado y relacionarlo con lote, máquina, receta, turno o proveedor. Pero una cámara no es una solución de calidad por sí misma. El rendimiento depende de la física de la imagen, de la definición del defecto, de los datos de prueba, de la integración con la línea y del procedimiento que se activa cuando el sistema no está seguro.
Esta guía explica cómo diseñar un sistema de control de calidad automatizado que funcione en condiciones reales de producción: qué problemas son aptos, cómo plantear la prueba de viabilidad, cómo medir falsos rechazos y escapes, cuándo usar edge e IA, y cómo convertir una inspección en mejora de proceso.
Qué se puede automatizar en el control de calidad industrial
No todo requisito de calidad debe resolverse con el mismo método. Una condición geométrica conocida puede inspeccionarse con medición y reglas deterministas; un acabado con variación visual puede requerir visión con IA; una causa de defecto puede necesitar cruzar la imagen con parámetros de proceso. El primer paso es describir el problema con precisión: qué se observa, en qué momento, con qué tolerancia y qué acción debe seguirse.
Los casos habituales incluyen:
- Presencia, ausencia, posición u orientación de componentes antes del siguiente ensamblaje.
- Verificación de montaje: tornillos, clips, conectores, juntas, etiquetas o elementos de seguridad.
- Defectos superficiales: rayas, poros, fisuras, rebabas, contaminación, pintura, soldadura o acabado.
- Lectura y validación de códigos: fecha, lote, serialización, Data Matrix, código de barras o texto impreso.
- Medición visual: distancia, diámetro, contorno, nivel de llenado, color, alineación o geometría visible.
- Clasificación: variante de producto, categoría, estado de ensamblaje o destino logístico.
- Cumplimiento de proceso y seguridad: confirmar que una operación visual se ha realizado o que un elemento obligatorio está presente.
El caso debe tener una definición de aceptación acordada entre calidad y producción. “Detectar defectos” es demasiado amplio. “Separar botellas con etiqueta desplazada más de X respecto al borde de referencia, a Y unidades por minuto, antes del encajado” permite discutir cámara, tolerancia, iluminación, acción y métrica.
La unidad de trabajo: de una imagen a una decisión trazable
Una inspección madura no termina en un porcentaje de confianza. Para cada pieza o evento debe ser posible conservar, cuando el proceso lo requiera:
- identificador de la pieza, lote u orden;
- estación, cámara, iluminación, receta y versión de modelo o regla;
- imagen o evidencia relevante, respetando la política de conservación;
- resultado de inspección y clase de defecto;
- umbral o regla que determinó la decisión;
- acción ejecutada: aceptar, rechazar, desviar, alarmar o enviar a revisión;
- confirmación del sistema aguas abajo, por ejemplo del mecanismo de rechazo;
- corrección humana y motivo, si la hubo.
Este expediente de calidad cambia la conversación. En lugar de preguntar “¿cuántas piezas rechazó la cámara?”, el equipo puede investigar “¿por qué aumentaron los rechazos de la estación 3 después del cambio de bobina?” o “¿los defectos se concentran en un turno, una receta o un proveedor?”.
Visión artificial: la física importa antes que el modelo
En inspección industrial, la iluminación y la óptica suelen tener más impacto que cambiar de algoritmo. Un defecto que el ojo humano detecta al mover una pieza puede desaparecer para una cámara fija si hay reflejos, profundidad de campo insuficiente, vibración o exposición incorrecta.
Cámara, óptica, iluminación y disparo
El diseño empieza por responder a estas preguntas:
- ¿Cuál es el campo de visión necesario y cuál es el defecto mínimo que debe observarse?
- ¿La pieza se mueve? ¿A qué velocidad y con qué variación de posición?
- ¿Hay superficies brillantes, transparentes, curvas o con textura?
- ¿Qué iluminación revela el defecto: frontal, rasante, contraluz, polarizada, difusa o multiespectral?
- ¿Cómo se sincroniza la captura con la posición de la pieza?
- ¿La línea vibra, hay polvo, vapor, cambios de luz ambiente o limpieza frecuente?
La selección de resolución no debe hacerse por megapíxeles de catálogo. Se calcula a partir del tamaño físico del defecto, el área a inspeccionar y el número de píxeles que necesita el método para diferenciarlo del fondo. Después se valida con producto real, a velocidad real. Una imagen nítida en una muestra quieta no demuestra que la solución funcione en ciclo de producción.
Reglas clásicas o IA: escoger por la variabilidad del problema
La visión tradicional —medición, comparación de patrones, umbrales, geometría o lectura de códigos— es excelente cuando la condición es estable y explicable. Es rápida, predecible y fácil de validar. La IA aporta valor cuando la apariencia del defecto o del producto varía demasiado para describirla con reglas fijas: texturas, superficies complejas, iluminación residual, múltiples variantes o defectos sutiles.
No hay una frontera rígida. Una solución eficiente suele combinar ambas:
- reglas para localización, presencia, zona de interés y medidas físicas;
- OCR o lectura de código para trazabilidad;
- modelo de clasificación, detección o segmentación para el defecto variable;
- lógica de negocio para decidir si se rechaza, se revisa o se registra.
La investigación muestra por qué no conviene extrapolar un benchmark de laboratorio a una línea. El conjunto MVTec AD 2, orientado a escenarios de anomalía industrial, incluye objetos transparentes y solapados, defectos muy pequeños, iluminación exigente y cambios de condiciones; esos son precisamente los factores que degradan una solución fuera del entorno de prueba.
Diseñar la decisión: no todos los errores cuestan lo mismo
Un sistema de inspección puede equivocarse de dos formas con consecuencias distintas:
- Falso rechazo (false positive): clasifica una pieza correcta como defectuosa. Aumenta reproceso, merma y carga de revisión.
- Escape o falso aceptado (false negative): deja pasar una pieza defectuosa. Puede generar reclamaciones, riesgo de seguridad, retrabajo posterior o retirada de producto.
No es razonable fijar un único porcentaje de “precisión” para todo. Calidad y producción deben acordar el coste y riesgo de ambos errores por familia de defecto. Para un defecto crítico, es posible que se acepte más revisión humana para minimizar escapes. Para un defecto estético menor, el coste de rechazar demasiado puede ser desproporcionado.
Una matriz de decisión sencilla ayuda a convertir el modelo en procedimiento:
| Resultado de la inspección | Nivel de riesgo | Acción típica |
|---|---|---|
| Conforme con alta evidencia | Bajo | Aceptar y registrar |
| Defecto crítico o condición de seguridad | Alto | Rechazar o detener según el análisis de seguridad; generar alarma |
| Defecto no crítico confirmado | Medio | Desviar para reproceso o clasificación |
| Resultado incierto / pieza límite | Variable | Apartar para revisión humana, conservar evidencia |
| Cámara, iluminación o servicio degradado | Alto | Activar modo seguro acordado, alerta y procedimiento de contingencia |
El umbral de un modelo no es una preferencia técnica aislada: es un parámetro de calidad que debe tener propietario, versión y proceso de cambio.
Arquitectura de una estación de inspección industrial
Una estación de visión bien integrada suele seguir este recorrido:
Producto y trigger de línea
          ↓
Cámara + óptica + iluminación + protección física
          ↓
Procesamiento local: preprocesado, reglas o inferencia de IA
          ↓
Resultado con identificador, evidencia y nivel de confianza
          ↓
PLC / actuador de rechazo / HMI / alarma ── MES, calidad y trazabilidad
          ↓
Histórico de resultados, revisión de casos y mejora de proceso
El PLC sigue siendo el responsable del control determinista de la máquina. La aplicación de visión comunica un resultado dentro de una ventana temporal definida; no debería convertirse en un componente opaco que controle directamente un actuador sin las protecciones de máquina necesarias.
Para proyectos de vídeo o varias cámaras, un entorno edge puede capturar y procesar flujos junto a la línea. Por ejemplo, NVIDIA DeepStream es un kit para análisis de vídeo con IA que contempla entradas de cámara y despliegue en dispositivos edge o GPUs de mayor capacidad. La elección concreta debe validar latencia de extremo a extremo, uso de recursos, estrategia de actualización, almacenamiento local y recuperación tras un corte de red; no basta con una demostración de frames por segundo.
¿Edge, servidor local o nube?
La inspección que decide en milisegundos o debe continuar durante una desconexión se procesa normalmente junto a la línea. La infraestructura central puede recibir resultados, imágenes seleccionadas y métricas para comparar estaciones, entrenar modelos o detectar tendencias entre plantas. Este enfoque híbrido permite reducir latencia y conservar una visión global sin depender de que una conexión externa esté disponible para cada pieza.
Datos de entrenamiento: representar la producción, no el catálogo
Los datos son la especificación práctica de un modelo de IA. Una carpeta con unas pocas imágenes perfectas no representa cambios de lote, desgaste de útiles, variaciones de proveedor, turnos, limpieza, vibración, productos límite ni condiciones de luz reales.
Para preparar una prueba seria:
- Defina las clases y el estándar de etiquetado. Dos inspectores deben poder clasificar de forma consistente qué es defecto, qué es aceptable y qué es una zona gris.
- Recoja variabilidad relevante. Incluya producto correcto y defectuoso de distintos lotes, configuraciones, turnos y condiciones. No replique la misma imagen cambiando el nombre del archivo.
- Separe entrenamiento, validación y prueba. La prueba final debe contener piezas o lotes no vistos durante el desarrollo; de otro modo el resultado puede parecer mejor de lo que será en planta.
- Conserve casos límite y errores. Son los más valiosos para ajustar la solución y decidir cuándo enviar una pieza a revisión.
- Versione datos, etiquetas y modelo. Si cambia una definición de defecto, tiene que poder saberse qué versión tomó cada decisión histórica.
Cuando los defectos reales son escasos, la detección de anomalías puede aprender el patrón de producto conforme y señalar desviaciones. Es una herramienta útil, no una garantía de detectar todo lo desconocido. La falta de defectos en entrenamiento obliga a definir con más cuidado pruebas de estrés, inspección humana de muestras y límites de uso.
Validación en planta: de la prueba de viabilidad a producción
Una prueba de viabilidad debe probar el sistema contra la condición de trabajo, no contra una selección cómoda de imágenes. Conviene plantearla en cuatro fases.
1. Especificación de aceptación
Defina el defecto objetivo, tamaños o tolerancias, velocidad, variantes, tasa de producción, ventana de decisión, acción posterior y disponibilidad requerida. Asigne responsable de calidad y responsable de producción. Establezca también qué resultado haría que el caso no siga adelante: esa claridad evita ampliar el alcance por inercia.
2. Ensayo óptico y de integración
Pruebe cámara, óptica, iluminación, trigger y posicionamiento con la línea en movimiento. Verifique la sincronía entre el resultado y el actuador de rechazo. Si la pieza se identifica por lote o serial, valide que no se produzcan desalineaciones entre la imagen y su contexto.
3. Operación en sombra
Durante un periodo acordado, el sistema inspecciona y registra, pero no expulsa automáticamente el producto. Se compara su resultado con inspección de referencia y se revisan falsos rechazos, escapes y casos inciertos. Este paso revela cambios de turno, acumulación de suciedad, vibración y situaciones que no aparecieron en una muestra inicial.
4. Despliegue gradual y seguimiento
Una vez alcanzados los criterios de aceptación, puede automatizarse la acción en un producto, carril o estación y ampliar después. Mantenga un muestreo de verificación humana, alertas de degradación y un procedimiento de contingencia cuando la estación no esté disponible. Producción no debe descubrir una caída de la cámara porque aumentó la merma al final del día.
Trazabilidad: convertir la inspección en mejora del proceso
Una estación que solo rechaza piezas reduce el síntoma. Una estación que relaciona resultados con contexto ayuda a encontrar la causa. El historial debería permitir analizar, al menos, defecto por estación, producto, variante, lote, proveedor, máquina, receta, turno y periodo.
Esto abre preguntas más productivas:
- ¿la tasa de defecto cambia después de un ajuste de máquina o mantenimiento?
- ¿un proveedor, lote o material concentra más incidencias?
- ¿un tipo de defecto aumenta conforme avanza una herramienta o una bobina?
- ¿qué defectos llegan al final de línea y cuáles se detectan a tiempo?
- ¿cuánto producto se rechaza realmente y cuánto se recupera mediante reproceso?
La historia de Toyota Industries sobre análisis de datos de proceso y defectos de pintura ilustra este enfoque: el valor no estaba en una imagen aislada, sino en unificar múltiples variables de fábrica para acelerar la investigación de causas (caso documentado por Microsoft). Los resultados de un caso ajeno no son una promesa de retorno, pero sí una referencia de la importancia del contexto de proceso.
Seguridad, ciberseguridad y continuidad de operación
Una estación de inspección conecta cámaras, ordenadores, red, PLC y sistemas empresariales. Esto obliga a tratar seguridad funcional, ciberseguridad y disponibilidad como requisitos desde el diseño.
- Delimite qué componente puede emitir resultados y cuál puede ordenar un rechazo o parada.
- Segmente la red de planta y use cuentas nominales, acceso mínimo necesario y registro de accesos remotos.
- Mantenga copias verificadas de configuraciones de cámara, recetas, software y modelos.
- Pruebe qué sucede ante pérdida de trigger, cámara desenfocada, iluminación degradada, disco lleno, red caída o reinicio del equipo.
- Defina el modo degradado: inspección manual, retención de producto, muestreo reforzado o parada según el riesgo de calidad y seguridad.
Una solución de IA debe monitorizarse igual que cualquier equipo de proceso: disponibilidad, latencia, tasa de resultados inciertos, distribución de clases, calidad de imagen y discrepancias con la inspección de referencia. Si las condiciones cambian, el modelo puede dejar de ser fiable aunque el software siga encendido.
Cómo calcular el retorno sin prometer un porcentaje universal
El retorno se construye con datos propios, no con una cifra de catálogo. Empiece por medir el coste de inspección manual, las piezas rechazadas, el reproceso, los escapes, las reclamaciones, las paradas de investigación y la pérdida asociada a detectar un defecto tarde. Añada los costes de cámara, óptica, iluminación, protección, integración, edge, mantenimiento, validación y operación.
Una estimación útil es:
beneficio anual neto estimado =
  (horas de inspección o reinspección evitadas × coste hora cargado)
  + (reproceso, desperdicio o reclamaciones evitables demostrados)
  + (coste de detección tardía reducido, si se puede medir)
  - (coste recurrente de operación, mantenimiento y soporte)
Evite contar la misma mejora dos veces. Una pieza recuperada por reproceso no es automáticamente una unidad adicional de producción; un inspector liberado puede convertirse en capacidad disponible, no necesariamente en ahorro salarial. Lo más sólido es presentar escenarios conservador, probable y exigente, basados en la línea base de la planta.
Errores frecuentes al implantar visión artificial de calidad
Empezar por la cámara y no por el defecto. Sin una especificación de aceptación, el equipo discutirá sobre tecnología sin saber qué debe decidir.
Subestimar iluminación y mecánica. Reflejos, orientación, vibración y variación de distancia pueden invalidar un modelo prometedor.
Entrenar con imágenes cómodas. Si las pruebas no representan la producción, la métrica de laboratorio dará una falsa seguridad.
Automatizar el rechazo desde el primer día. Una fase de operación en sombra permite detectar problemas antes de generar merma innecesaria.
No registrar la versión de receta o modelo. Sin versionado no se puede explicar por qué una pieza se clasificó de una manera concreta ni reproducir una investigación.
Dejar la estación aislada. El resultado debe llegar a calidad, trazabilidad y mejora de proceso; si no, solo se ha instalado un clasificador caro.
Cómo puede ayudar DPI Systems
En DPI Systems desarrollamos sistemas de visión artificial para control de calidad industrial integrados con la operación de planta. Analizamos el defecto, la óptica, el entorno, la velocidad de línea, los datos disponibles y la interfaz con PLC, rechazo, MES, trazabilidad o ERP.
El enfoque empieza por una prueba de viabilidad con piezas, defectos y condiciones representativas. Después diseñamos la estación, el procesamiento edge cuando es necesario, la integración y el plan de validación. El propósito no es añadir IA por etiqueta, sino crear un sistema que ayude a calidad y producción a detectar antes, registrar mejor y mejorar el proceso.
Si quiere evaluar una estación de inspección, DPI Systems puede revisar el caso concreto y definir criterios técnicos, operativos y económicos antes de comprometer un despliegue completo.
Fuentes y lecturas para profundizar
- NVIDIA DeepStream: documentación de análisis de vídeo con IA.
- MVTec AD 2: escenarios avanzados de detección de anomalías industrial.
- Revisión de benchmarks de detección visual de defectos en fabricación.
- Caso Toyota Industries: datos de proceso y análisis de defectos de pintura.
- Caso BMW Group: inspección visual apoyada en IA.
Preguntas frecuentes
No siempre. Es muy eficaz en tareas repetitivas y bien definidas, pero los casos ambiguos, los productos nuevos, las decisiones de alto riesgo o las investigaciones de causa suelen requerir criterio humano. El diseño correcto combina automatización y revisión donde aporta más valor.
No hay un número universal. Depende de la variabilidad del producto, del tamaño del defecto, del tipo de modelo y de las condiciones de producción. Más importante que la cantidad bruta es cubrir las variaciones relevantes y disponer de un conjunto de prueba independiente y representativo.
Depende del defecto y del coste asociado. Un falso rechazo genera merma o reproceso; un falso aceptado puede dejar escapar un defecto al cliente. Calidad debe definir la tolerancia de ambos errores para cada caso antes de elegir umbrales de decisión.
No. Cuando se necesita baja latencia, privacidad o continuidad ante pérdida de conexión, la inferencia puede ejecutarse en edge junto a la línea. La plataforma central puede recibir resultados e imágenes seleccionadas para análisis histórico y mejora.
Depende del acceso a muestras, de la complejidad óptica y de la integración con la línea. El primer objetivo es producir evidencia con condiciones reales, no fijar una fecha sin conocer defectos, velocidad, variabilidad y criterios de aceptación.
De la prueba a la integración en planta
En DPI Systems desarrollamos sistemas de visión artificial y edge para casos de control de calidad industrial. Analizamos el defecto, el entorno, el hardware, los datos y la integración con la operación. Si quieres valorar un caso concreto, podemos plantear una prueba de viabilidad con criterios técnicos y económicos claros.